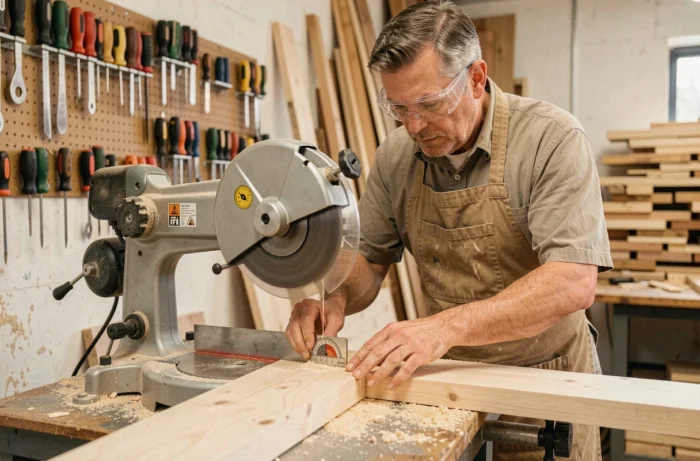
Op een klus met plinten of deurkozijnen verandert een afwijking van een halve graad op de verstekzaagsnede in een goed zichtbare open voeg zodra de assemblage is geplaatst. De verstekzaag lost dit probleem op, mits men enkele instellingen beheerst die de meeste handleidingen oppervlakkig behandelen. Hier worden de concrete handelingen uiteengezet die het verschil maken tussen een acceptabele snede en een voegloze assemblage.
Snijlijn en zaagspeling: het dode punt dat niemand compenseert
Wanneer men het snijpunt tegenover het zaagblad plaatst, vergeet men vaak dat de zaagsnede de dikte van het zaagblad zelf verbruikt. Bij een klassieke tandvorm is deze dikte voldoende om een zichtbare voeg op een frame of plint te creëren.
De meest betrouwbare methode is om het stuk tegen de geleider te plaatsen, het zaagblad met de motor uit te laten zakken en vervolgens het stuk te verschuiven zodat de tandvorm aan de kant van de afvalzijde snijdt en niet aan de kant van het afgewerkte stuk. Vervolgens markeert men de positie met een potlood direct op het tafelblad om deze verschuiving bij de volgende sneden terug te vinden.
Voordat men een serie start, offert men een afvalstuk op om een verstekzaag te gebruiken voor een versteksnede op een testhoek, en daarna assembleert men de twee stukken droog. Als de voeg perfect sluit, is de instelling goed. Zo niet, dan corrigeert men met een haar voordat men het definitieve stuk aanraakt.

Hoekinstelling op de draaiplateau: voorbij de vooraf ingestelde stappen
Verstekzagen bieden stappen aan op 0, 15, 22,5 en 45 graden. In de praktijk zijn muren bijna nooit perfect haaks. Het plaatsen van plinten in een oud vertrek dwingt tot werken met hoeken van 44 of 46 graden, wat de stappen niet toelaten.
Meet de werkelijke hoek van de muur voordat je de zaag aanraakt
Men gebruikt een valse winkelhaak (bevel gauge) die direct in de hoek van de muur is geklemd. De gelezen hoek wordt vervolgens door twee gedeeld om de snijwaarde van elk stuk te verkrijgen. De hoek van de hoek door twee delen geeft de exacte verstekhoek aan elke kant.
Op het plateau ontgrendelt men de vooraf ingestelde stap en plaatst men de index op de fijne schaal. Een digitale gradenboog tegen de geleider van de kar biedt een betrouwbaardere meting dan de in het metaal gegoten schalen, die na verloop van tijd slijten.
Het plateau blokkeren zonder te forceren
Een veelgemaakte fout: de vergrendelknop met te veel kracht vastdraaien, wat de plaat licht vervormt bij instapmodellen. Men draait stevig met de hand, zonder gereedschap. Als het plateau nog steeds beweegt tijdens het zagen, komt het probleem van het vergrendelmechanisme, niet van het draaimoment.
Schuin snijden gecombineerd met verstek: de samengestelde snede
De samengestelde snede combineert een helling van het hoofd (schuin) en een rotatie van het plateau (verstek). Men gebruikt het voornamelijk voor kroonlijsten en corniches, waarbij het stuk onder een hoek ten opzichte van de muur en het plafond wordt geplaatst.
Het hellen van het hoofd en het draaien van het plateau tegelijkertijd vereist twee afzonderlijke vergrendelingen. Men stelt eerst de helling van het hoofd in, blokkeert het, draait dan het plateau en blokkeert opnieuw. Beide tegelijkertijd instellen betekent dat men de referentie van de één verliest bij het aanpassen van de ander.
- Controleer de perpendiculariteit van het blad bij 0 graden helling voor elke sessie door een precisiehaak tegen het blad (motor uitgeschakeld) en het plateau te plaatsen
- Test de samengestelde snede op een afvalstuk met dezelfde sectie als het eindstuk, omdat de dikte van het hout de uitstraling van de assemblage beïnvloedt
- Noteer de hellings- en rotatiewaarden op een stuk plakband dat op het frame is geplakt, om de instelling na een onderbreking terug te vinden

Vast houden van het stuk en beheer van de radiale kar
Een perfecte versteksnede heeft geen nut als het stuk beweegt tijdens de doorgang van het blad. Bij sneden van 45 graden duwt de laterale kracht het stuk aan de ene kant tegen de geleider, maar heeft de neiging om het aan de andere kant op te tillen.
Het stuk zowel tegen de verticale geleider als tegen het horizontale plateau drukken vraagt vaak om een derde hand. Een klem met een cam die op de geleider is bevestigd, lost het probleem op. De reacties verschillen op dit punt afhankelijk van de modellen, maar een mechanische ondersteuning blijft betrouwbaarder dan handmatige druk, vooral op smalle stukken.
Snelheid van de kar tijdens het snijden
Men trekt de kar naar zich toe voordat men het blad laat zakken, en duwt dan naar achteren terwijl men snijdt. Deze “trek-dan-duw” beweging voorkomt dat het blad op het stuk klimt. Eerst duwen creëert een terugslag die het stuk kan verschuiven of een splinter kan veroorzaken bij het verlaten van de snede.
De beweging moet regelmatig blijven. De snelheid van de vooruitgang op hardhout forceren veroorzaakt brandmerken op de rand. Te veel vertragen laat het blad wrijven, wat het hout opwarmt en de randen afrondt.
Veiligheidsnorm EN ISO 13855:2024 en stilstandtijd van het blad
Sinds 2024 versterkt de norm EN ISO 13855:2024 de eisen voor veiligheidsafstanden tussen de operator en de snijzone, door de werkelijke stilstandtijd van de machine in de berekening op te nemen. In de praktijk betekent dit dat de tijd die het blad nodig heeft om stil te staan na het loslaten van de trekker de minimale veiligheidsafstand bepaalt.
Voor een werkplaats is de directe consequentie eenvoudig: na elke vervanging van het blad of significante onderhoudsbeurt controleert men of het blad binnen een tijdsbestek stopt dat consistent is met de afstand tussen de trekker en de snijzone. Een blad dat aanzienlijk langer nodig heeft om te stoppen dan bij aankoop, geeft aan dat de motorrem moe is of dat de as vervuild is.
- Controleer de stilstandtijd van het blad na elke vervanging van een belangrijk onderdeel (blad, riem, motorborstels)
- Plaats de zaag op de werkbank zodat de snijzone niet toegankelijk is via een onopzettelijke zijpassage
- Controleer of de beschermkap na elke snede vrij terugzakt, zonder wrijving
Een millimeternauwkeurige hoekinstelling compenseert geen slecht georganiseerde werkplek. Voordat men naar de perfecte snede streeft, zorgt men ervoor dat de machine snel stopt, dat het stuk niet beweegt en dat het blad aan de juiste kant van de lijn snijdt. De rest is herhaling en controle met de haak.


